

|
Кількість
|
Вартість
|
||
|
|
|||
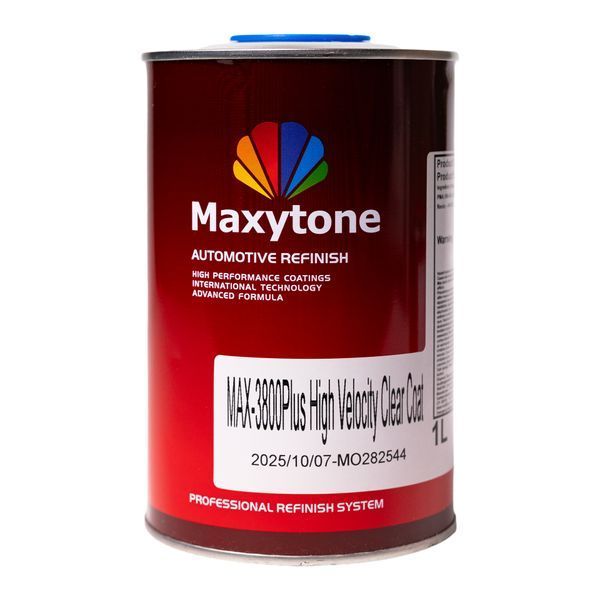
Прозорий лак Maxytone MAX-3800Plus виготовлений на основі гідроксилвмісних акрилових смол, модифікованих для швидкої просторової зшивки з поліізоціанатними сполуками. Головна технологічна проблема кузовних станцій - тривалий час висихання фінішних покриттів, який затримує арматурне складання та знижує пропускну здатність фарбувально-сушильної камери. Інженери Maxytone вирішили це завдання через технологію High Velocity: кінетика полімеризації відбувається з прискореною емісією розчинників, що дозволяє лаку набрати монтажну твердість без примусового нагріву.
Після нанесення на кузовний елемент матеріал формує монолітну полімерну сітку без внутрішньої напруги та ризику усадження плівки. Отримана поверхня створює герметичний антикорозійний захист, блокуючи проникнення вологи, сольових розчинів та кисню до підкладки. Затвердник Maxytone MAX-3600, що входить до комплекту, забезпечує контрольоване протікання хімічної реакції при стандартній температурі робочого приміщення, запобігаючи зморщуванню та помутнінню верхнього шару.
Експлуатаційні навантаження та сфери застосування
Комплект матеріалу розроблено для інтенсивного використання у професійних кузовних цехах, авторизованих сервісних центрах та майстернях, де важливе скорочення термінів ремонту:
• Експрес-ремонт (Smart Repair): локальне відновлення бамперів, крил, дверних площин та порогів, де необхідна швидка передача деталі на полірування та видачу клієнту.
• Повне перефарбування автотранспорту: робота по всьому кузову при дотриманні правильного темпу обходу деталей та стандартних налаштувань пневматичного обладнання.
• Комерційний транспорт і логістичні парки: ремонт мікроавтобусів, таксі та спецтехніки, де кожен день простою транспорту завдає прямих фінансових збитків бізнесу.
• Фронтальні деталі екстер'єру: захист капотів, решіток радіатора та дзеркал від регулярних ударів гравію, миючого абразиву та сольових дорожніх реагентів.
Оцифровані переваги для малярних цехів
• Прискорена полімеризація при 20 °C - готовність покриття до шліфування та полірування вже за 1.5-2 години - збільшення пропускної здатності малярного поста вдвічі без витрат електрики або газу на прогрів камери.
• Підвищена концентрація полімеру (High Velocity / High Solid) - перекриття площини за 1.5 робочі шари - скорочення витрати лакофарбового матеріалу на квадратний метр на 15-20% порівняно із системами Medium Solid.
• Оптична прозорість смоли - відсутність жовтуватого відтінку - точна передача кольору при ремонті світлих сріблястих металіків, білих тришарових перламутрів та глибоких чорних базових емалей.
• Еластичність міжмолекулярних зв'язків - компенсація термічних та вібраційних деформацій підкладки - відсутність розтріскування покриття на пластикових бамперах та тонкостінних металевих деталях.
Підготовка підкладки та сумісність із малярними шарами
Первинна підготовка металу та усунення корозійних осередків повинні виконуватися відповідно до технологічних вимог із використанням епоксидних або адгезійних матеріалів. Якщо на ділянці застосовувався вирівнювальний ґрунт для металу або спеціалізована фарба для металу, поверхню перед нанесенням базового шару необхідно зашліфувати абразивом P500-P600 за сухою технологією на орбітальній машині або P800-P1000 з водою. При роботі методом переходу по старому лакофарбовому покриттю вся зона напилу має бути матовою, без гляневих ділянок. У разі відкриття голого металу на краях обов'язково наноситься адгезійний ґрунт, щоб зберегти надійний антикорозійний захист.
Акриловий лак Maxytone MAX-3800Plus наноситься поверх сухих базових емалей на основі органічних розчинників або водних дисперсій. Перед лакувальною операцією міжшарова витримка базового покриття має становити 15-25 хвилин до повного матовіння плівки. Безпосередньо перед запуском фарбопульта поверхню без тиску протирають липкою антистатичною серветкою для видалення пилу. Заборонено наносити надшвидкий лак поверх однокомпонентних алкідних емалей, невисихлих акрилових шарів або кислотних Wash-праймерів, оскільки активні розчинники та висока швидкість реакції викликають підрив і зморщування покриття.
Регламент змішування, параметри нанесення та міжшарова витримка
Банку з базовим лаком перед відкриттям необхідно струсити, після чого компоненти поєднують у суворо регламентованій пропорції:
-
Пропорція змішування: 2:1 за об'ємом із комплектним затвердником Maxytone MAX-3600.
-
Коригування в'язкості: додавання 5-10% оригінального акрилового розріджувача для досягнення робочої в'язкості 16-18 секунд за лійкою DIN 4 при 20 °C. При локальному ремонті 1-2 деталей можливе нанесення без розріджувача.
-
Життєздатність суміші: через високу реакційну здатність готовий матеріал необхідно виробити впродовж 45-60 хвилин при 20 °C.
-
Нанесення пневматичним пістолетом:
• Технологія RP/HVLP: дюза 1.2-1.3 мм.
• Вхідний тиск для RP: 2.0-2.2 бар; для HVLP - згідно з паспортом фарбопульта (робочий тиск на повітряній голівці 0.7 бар).
• Кількість шарів: 1.5 шару (один середній прохід, потім повний глянцевий шар) або 2 рівномірні шари. Товщина сухої плівки (DFT) - 45-55 мкм. -
Міжшарова витримка: обов'язкова пауза 5-8 хвилин між проходами для випаровування первинної порції розчинника.
-
Режими полімеризації:
• При 20 °C: висихання від пилу - 10-15 хвилин; висихання на відлип - 20-30 хвилин; монтажна міцність - 3-4 години.
• При 60 °C (у фарбувально-сушильній камері): повне висихання за 15-20 хвилин.
• Інфрачервоне сушіння: 5-7 хвилин короткохвильовою ІЧ-лампою (нагрів деталі не вище 65 °C).
Технологічні обмеження та фінішна обробка
Завдяки технології High Velocity покриття готове до видалення смітинок та полірування вже через 90-120 хвилин після нанесення при 20 °C (без використання камери). Для усунення дефектів застосовуються абразиви P1500-P2500 та стандартні пасти для полірувальних систем на роторних або ексцентрикових машинках.
Технологічне застереження: при фарбуванні габаритних об'єктів (автомобіль повністю) за температури навколишнього середовища вище 28 °C рекомендується використовувати повільний розріджувач, щоб запобігти утворенню сухого напилу на межах стиковки шарів.