

|
Кількість
|
Вартість
|
||
|
|
|||
One Tech HS Diamond - технологія High Solid для кузовного захисту
Хімічна основа покриття побудована на високочистих гідроксилвмісних акрилових полімерах, які після реакції з поліізоцианатним затвердником утворюють міцну тривимірну сітку. Система High Solid відзначається зниженим вмістом летких органічних речовин, що перешкоджає зменшенню товщини плівки після випаровування сольвенту. Ремонтна зона не демонструє просідання в місцях шліфувальних переходів та зберігає стабільний глянець упродовж тривалого періоду експлуатації транспортного засобу. Сформований бар'єр підвищує антикорозійний захист кузова, блокуючи доступ вологи й агресивних хімічних сполук до підлеглої фарби для металу, ремонтного ґрунту для металу або сталевої підкладки.
Сфери застосування та стійкість до експлуатаційних навантажень
• Легковий авторемонт: відновлення заводського глянцю та захисного покриття після кузовних робіт із дотриманням нормативних вимог до товщини шару.
• Комерційний транспорт: фарбування елементів кабін і фургонів, що зазнають постійного впливу дорожнього піску, вібрацій та миття лужними розчинами.
• Багатошарові покриття: фінішне перекриття ефектних фарб (металік, перламутр) без зміни оптичної глибини та заломлення світла на пігментному зерні.
Регламент підготовки поверхні та сумісність із підкладками
Акриловий лак One Tech HS Diamond наноситься виключно на висушені та знежирені базові емалі (сольвентні або водорозчинні системи). При ремонті деталей зі старим загартованим ЛФП або перекритті заводського лаку поверхню попередньо матують абразивними паперими градації P800-P1000 («по мокрому») або P500-P600 сухим шліфуванням на орбітальній машині з м'якою підкладкою. Перед розпиленням деталь обдувають стисненим повітрям, обробляють професійним антистатичним знежирювачем і протирають липкою серветкою для видалення залишкового пилу. Жорстко заборонено наносити матеріал безпосередньо на відкритий метал, термопластичні 1K-покриття, адгезійний ґрунт по пластику або кислотні Wash Primer ґрунти для металу.
Переваги інтеграції системи HS Diamond
• Ущільнений сухий залишок - нанесення у 2 шари - економія матеріалу на 20-25%: дозволяє досягти паспортної товщини сухої плівки з меншим об'ємом готової суміші на одну деталь.
• Збалансований розлив - контроль поверхневого натягу - відсутність патьоків: хімічний склад полегшує нанесення на складні вертикальні панелі, скорочуючи витрати часу на усунення дефектів.
• Повна полімеризація за 30 хвилин при 60°C - зниження завантаження камери - зростання пропускної здатності СТО на 20%: автомобіль можна передавати на подальші етапи складання без довгого очікування.
• Еластичність полімерної сітки - компенсація напруги - стійкість до відколів: плівка витримує температурні деформації металу та вібрації пластикових бамперів без утворення мікротріщин.
• Висока прозорість смол - відсутність жовтизни - точний збіг кольору: лак не змінює тональність світлих базових емалей, запобігаючи візуальній різниці з суміжними елементами кузова.
Пропорції змішування, параметри розпилення та міжшарова витримка
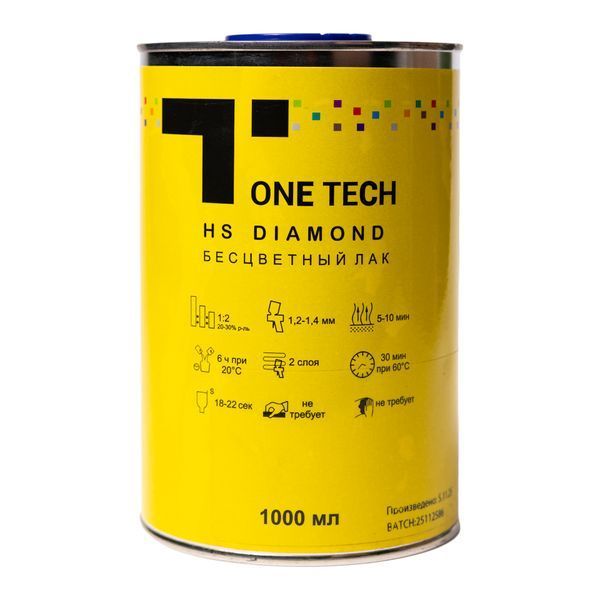
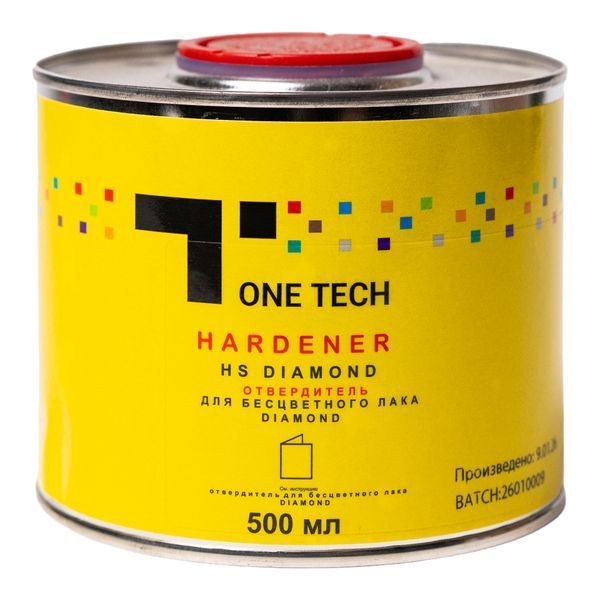
Робоча суміш готується у пропорції за об'ємом 2:1: на 1000мл лаку One Tech HS Diamond додають 500мл оригінального затвердника One Tech Hardener HS Diamond. Для досягнення оптимальної в'язкості (18-22 секунди за віскозиметром ВЗ-4) у суміш вводять від 20% до 30% спеціалізованого акрилового розріджувача. Перемішування виконують плавно, уникаючи потрапляння повітряних пухирців. Життєздатність готової суміші при температурі 20°C становить до 6 годин, що дозволяє комфортно пофарбувати кузов автомобіля цілком.
Розпилення проводиться фарборозпилювачем системи RP або HVLP з діаметром дюзи 1.2-1.4мм при вхідному тиску 2.0-2.2бар. Лак наносять у 2 повні шари з міжшаровою витримкою 5-10 хвилин при 20°C (поверхня повинна стати липкою на дотик без відбитку пальця). При 20°C висихання до полірування триває 16-20 годин; прогрівання у фарбувально-сушильній камері при 60°C скорочує повне висихання до 30 хвилин. При використанні інфрачервоного сушіння кристалізація завершується за 10-15 хвилин (відстань від ламп до поверхні - не менше 70см). Після остигання деталі дефекти можна усувати мікроабразивами (P1500-P3000) з наступним поліруванням абразивними пастами.