
|
Кількість
|
Вартість
|
||
|
|
|||
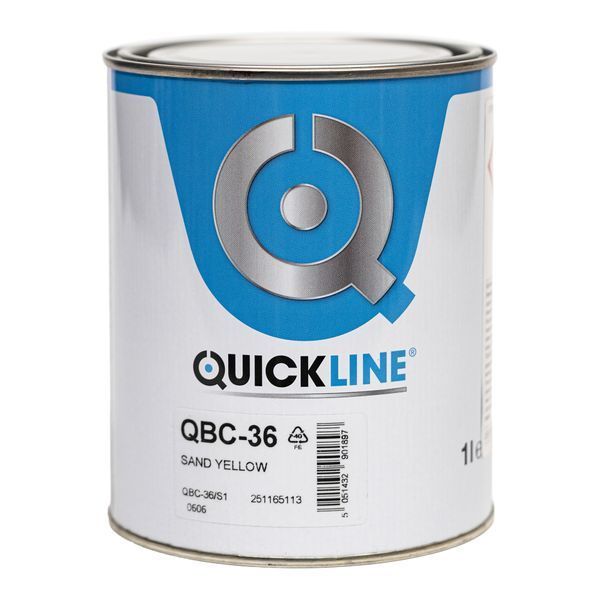
Пігмент Quickline QBC-36 (Sand Yellow) - це спеціалізована полімерна суспензія, що базується на швидковисихаючих акрилових смолах фізичного затвердіння. Головним завданням цього продукту є створення приглушеного пісочного відтінку жовтого спектра. Завдяки високій дисперсності пігменту, колористи можуть з максимальною точністю відтворювати заводські (OEM) кольори мілітарної та сільськогосподарської техніки, де стандартні яскраві емалі будуть технологічно недоречними. У процесі комп'ютерного підбору ця рідина працює не тільки як базовий моноколір для повної окраски кузова, але й виконує функцію точного дозувального інструмента при створенні багатокомпонентних рецептур (зокрема, відтінків хакі чи складних бежевих баз). Фізичне затвердіння нанесеного матеріалу відбувається шляхом стрімкого випаровування сольвентів. Утворена таким чином мікропориста структура створює надійний фундамент для безвідмовної міжмолекулярної адгезії з фінішними захисними лаками.
Сфери застосування та стійкість до фізичних навантажень
Специфіка пісочно-жовтого кольору зумовлює його активне використання на промислових лініях, що фарбують трактори, військові транспортні засоби, експедиційні причепи та корпоративні фургони. Майстри кузовних цехів регулярно застосовують даний матеріал для локального відновлення позашляховиків, де прецизійний підбір кольору є ключовим показником якості виконаної роботи. Важливо розуміти, що 1K пігментований шар після втрати розчинників залишається вразливим до механічних пошкоджень. Щоб уберегти поверхню від кінетичних ударів дорожнього каміння, впливу агресивних лугів на автомийках та деградації від сонячної радіації, деталь обов'язково покривається поліуретановим або 2K акриловим лаком, який і бере на себе всі експлуатаційні навантаження.
Оцифровані показники ефективності колоранта
• Високий рівень покривної здатності органічних часток - щільне перекриття світлих та темних підкладок за 1.5-2 робочі проходи - оптимізація об'ємної витрати рідини на 20-30% при фарбуванні великих плоских деталей автомобілів.
• Прискорене випаровування летких органічних сполук (VOC) - швидкий перехід плівки з вологого у матовий стан - час, який займає міжшарова витримка, знижується до 5-10 хвилин при 20°C, що підвищує загальну пропускну здатність фарбувальної камери.
• Прогнозована реологія емульсії - рівномірне розлиття матеріалу без ризику утворення локальних згустків пігменту - нівелювання вірогідності появи дефекту "хмарності" на широких елементах кузова.
• Підвищений опір емульсії до сепарації - підтримання робочої гомогенності в заводській ємності - економія часу спеціаліста на тривале механічне збовтування перед розміщенням тари на міксерній стійці.
Регламент очищення та вимоги до ремонтних підкладок
Професійна підготовка металу виступає критичною умовою для запобігання відшаруванню лакофарбового комплексу в майбутньому. Виробником суворо заборонено розпилювати колорант безпосередньо на голі сталеві листи, алюмінієві сплави чи оцинковку. Щоб гарантувати довговічний антикорозійний захист, відкриті ділянки металу попередньо ізолюються фосфатуючими або епоксидними праймерами, після чого наноситься функціональний адгезійний ґрунт. У типовому алгоритмі кузовного ремонту цей колірний матеріал (який некомпетентні виконавці іноді хибно називають фінішна фарба для металу) наноситься на повністю відшліфований вторинний 2K акриловий ґрунт для металу, яким майстер закрив ділянки з поліефірною шпаклівкою. Нанесення адгезійної риски машинним способом "на сухо" вимагає застосування кружків градації P400-P500. Ручне матування з водою проводиться водостійким папером P800-P1000. Кінцевий крок підготовки передбачає тотальне очищення деталі агресивними антисиліконовими знежирювачами.
Кінетика змішування та алгоритм пневматичного розпилення
Введення пігменту в робочу суміш відбувається виключно після його ретельного механічного перемішування, щоб підняти важкі складові з дна тари. Доведення рідини до робочої в'язкості (15-17 секунд по віскозиметру DIN4) виконується тільки за допомогою фірмових розріджувачів Quickline QS. Точна пропорція розраховується електронною програмою колористичного підбору. Вибір розріджувача (швидкий, стандартний або повільний) диктується поточним температурним режимом всередині цеху. Процес нанесення здійснюється професійними пневматичними фарборозпилювачами систем HVLP або Trans-Tech із розміром дюзи 1.2-1.4 мм при тиску 2.0-2.5 бар на манометрі. Розчин розпилюють у 2-3 тонкі рівномірні шари. Наступний робочий прохід дозволяється виконувати тільки після того, як попередня плівка стане повністю матовою.
Системні обмеження 1K полімеру та фінішна ізоляція
Зазначений продукт функціонує виключно як колірний елемент 1K системи фізичного затвердіння. Суворо заборонено вводити в нього ізоціанатні затвердники або розпилювати рідину поверх свіжих кислотних праймерів (Wash Primer) без попереднього проміжного шару з акрилового наповнювача. Для блокування хімічної деградації бази та збереження чистоти пісочно-жовтого кольору, після висихання шару на відлип (але не пізніше ніж через 24 години) поверхню необхідно ізолювати 2K прозорим акриловим лаком. Використання агресивних розчинників від сторонніх брендів спровокує конфлікт сполучних речовин, що виразиться у закипанні плівки та тотальній втраті міжшарового зчеплення.