
|
Кількість
|
Вартість
|
||
|
|
|||
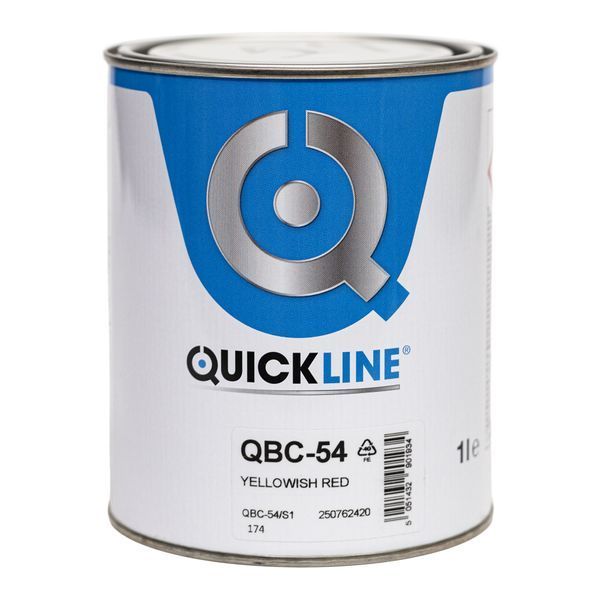
Пігмент Quickline QBC-54 жовто-червоний - це базова колірна складова професійного сольвентного комплексу для точного кольоропідбору. Фізично цей мікс-компонент являє собою гомогенну суспензію органічних забарвлювальних мікрочастинок, ретельно диспергованих у спеціальних акрилових смолах. Його головне призначення - генерація насичених теплих червоних спектрів із високим рівнем непрозорості. Специфіка жовто-червоного пігменту дозволяє колористу уникати сірих чи брудних півтонів у світлих помаранчевих відтінках та досягати еталонної яскравості. Завдяки стабільному хімічному складу колорант не осідає та не утворює твердих згустків у банці, що дає можливість дозувати рідину за електронними вагами без найменших відхилень у ремонтній рецептурі. Ця характеристика є вирішальною для збереження рентабельності малярного цеху, оскільки унеможливлює псування дорогого матеріалу під час тривалих простоїв обладнання.
Експлуатаційні ніші та типи навантажень
Цей колірний компонент застосовується в малярних процесах, де критично необхідні бездоганна візуальна точність та довготривалий антикорозійний захист підкладки (який забезпечує правильно підібрана ґрунтовка).
• Кузовний ремонт автомобілів - відновлення геометрії та кольору деталей, локальне фарбування зон пошкоджень методом плавного переходу для яскравих теплих відтінків.
• Комерційна та спеціальна техніка - оновлення зовнішнього вигляду спецтранспорту, де фінішна фарба для металу повинна витримувати постійні перепади температур, агресивну хімію безконтактних мийок та інтенсивне ультрафіолетове випромінювання на відкритому повітрі.
• Індустріальне фарбування - нанесення яскравих сигнальних кольорів на металеві конструкції з подальшим захистом стійкими прозорими лаками, що запобігає передчасному вигорянню маркування.
Ключові робочі характеристики та вигоди для майстра
• Високий ступінь пігментації - здатність швидко перекривати контрастні плями ґрунту-наповнювача зменшує загальну витрату готової суміші на 20-30%, суттєво заощаджуючи матеріальний бюджет підприємства.
• Збалансована летючість сольвентів - правильна міжшарова витримка запобігає передчасному закипанню розчинників у структурі покриття, повністю виключаючи появу мікробульбашок на фінішній поверхні.
• Дрібнодисперсний помел - сприяє однорідному розподілу мікс-компонента по площині, запобігаючи утворенню дефекту "яблучності" чи темних тіней навіть при фарбуванні великих горизонтальних деталей (дахів, капотів).
• Відмінна сумісність із підкладками - гарантує надійне хімічне зчеплення з попередніми матеріалами, коли застосовується якісний адгезійний ґрунт, що повністю блокує можливість подальшого відшарування лакофарбового пирога від вібрацій.
Регламент обробки основи (підготовка металу)
Надійність кінцевого результату безпосередньо залежить від того, наскільки якісно проведена підготовка металу та проміжних шарів. Цей колірний компонент слід розпилювати виключно на затверділий 2K епоксидний або акриловий ґрунт для металу. Робоча площина обов'язково вирівнюється машинним способом за допомогою сухого проявочного порошку. Для сухого шліфування ексцентриковою машинкою застосовують абразиви градації P400-P500. Якщо деталь має складну геометрію або важкодоступні місця, для їх матування використовують спеціальні абразивні губки сірого кольору. Якщо технологічний процес автосервісу передбачає ручне шліфування з водою, використовується водостійкий папір P800-P1000. Суворо заборонено наносити цей колорант на незахищений сталевий чи алюмінієвий лист, а також на місця, де лежить відкрита поліефірна шпаклівка або однокомпонентні балонні праймери, оскільки агресивні розчинники системи можуть легко зруйнувати нестабільну підкладку. Фінальний етап перед безпосереднім фарбуванням - ретельне та глибоке знежирення поверхні антисиліконом та зняття дрібного статичного пилу спеціальною липкою серветкою.
Процедура нанесення та контроль сушіння
Робоча рідина готується виключно шляхом точного вагового змішування з оригінальним біндером та промисловим розріджувачем Quickline згідно з інструкціями колористичного програмного забезпечення. Процес нанесення виконується за допомогою професійних фарбувальних пульверизаторів системи HVLP або RP, обладнаних дюзою розміром 1.2-1.4 мм. Нанесення виконується при робочому тиску 1.8-2.0 бар на вході в пістолет, що забезпечує оптимальний розмір краплі та запобігає надмірному розпорошенню матеріалу в повітря. Матеріал накладається у 2-3 рівномірні шари з суворим дотриманням робочої дистанції. Критично важливий технологічний етап - обов'язкова міжшарова витримка тривалістю від 5 до 10 хвилин при еталонній температурі +20°C. Поверхня деталі повинна стати повністю та рівномірно матовою (відбутися висихання на відлип) перед кожним наступним проходом пістолета.
Інтеграція в систему та фінішне перекриття
Цей мікс-компонент розроблений виключно для використання всередині закритої лінійки підбору кольору і абсолютно не розрахований на самостійну експлуатацію без зовнішнього фінішного покриття. Згенерований відтінок обов'язково треба фіксувати прозорим поліуретановим чи акриловим лаком (у який додано відповідний затвердник). Саме якісний лак створює необхідний високий глянець, посилює оптичну глибину червоного кольору та формує надзвичайно міцний фізичний бар'єр проти вологи, ударів каміння і механічних подряпин. Неприпустимо комбінувати цей колорант із матеріалами чи розріджувачами інших брендів - порушення цієї інструкції неминуче призведе до хімічної деградації акрилової смоли, різкої втрати в'язкості або непередбачуваної зміни заданого відтінку безпосередньо на автомобілі.